Abrollen passend zur Anlage
Wir stimmen Kern, Wicklung und Rollenabmessungen auf die Aufnahme und das Abrollverhalten Ihrer Anlage ab.
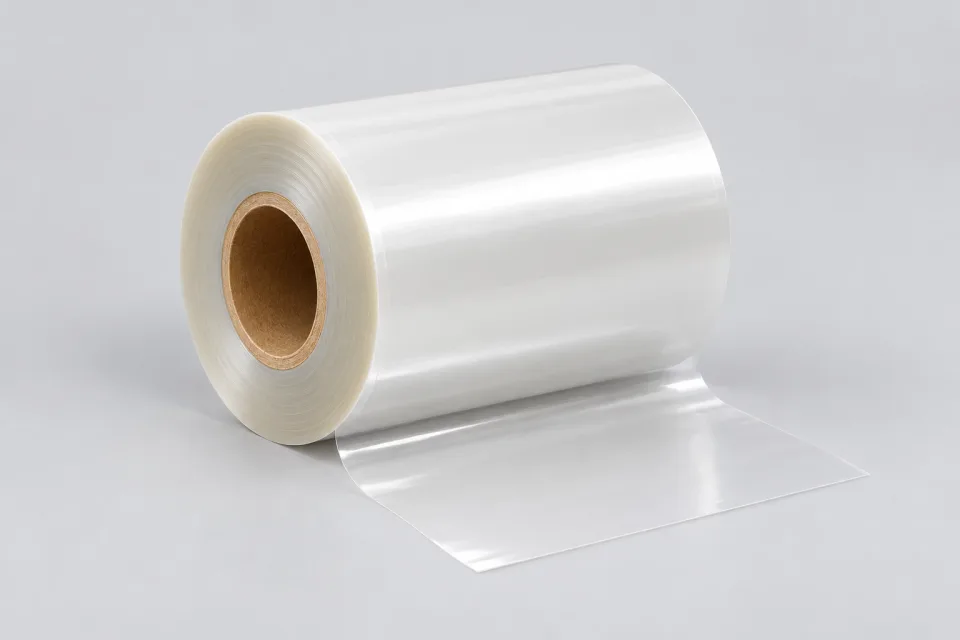
Transparente Rollenware für die Verarbeitung
PE-Rollenware für maschinelles Verpacken
Wir fertigen Folien aus Polyethylen (PE) für Ihren Verpackungsautomaten. Aus der Rollenware entstehen beim Abpacken die benötigten Verpackungen. Bauform, Material und Wicklung stimmen wir auf Ihr Packgut und den Ablauf in Ihrer Anlage ab.
Die Eignung für Ihre Anlage wird mit der konkreten Folienausführung im Maschinenversuch geprüft.
Wir stimmen Kern, Wicklung und Rollenabmessungen auf die Aufnahme und das Abrollverhalten Ihrer Anlage ab.
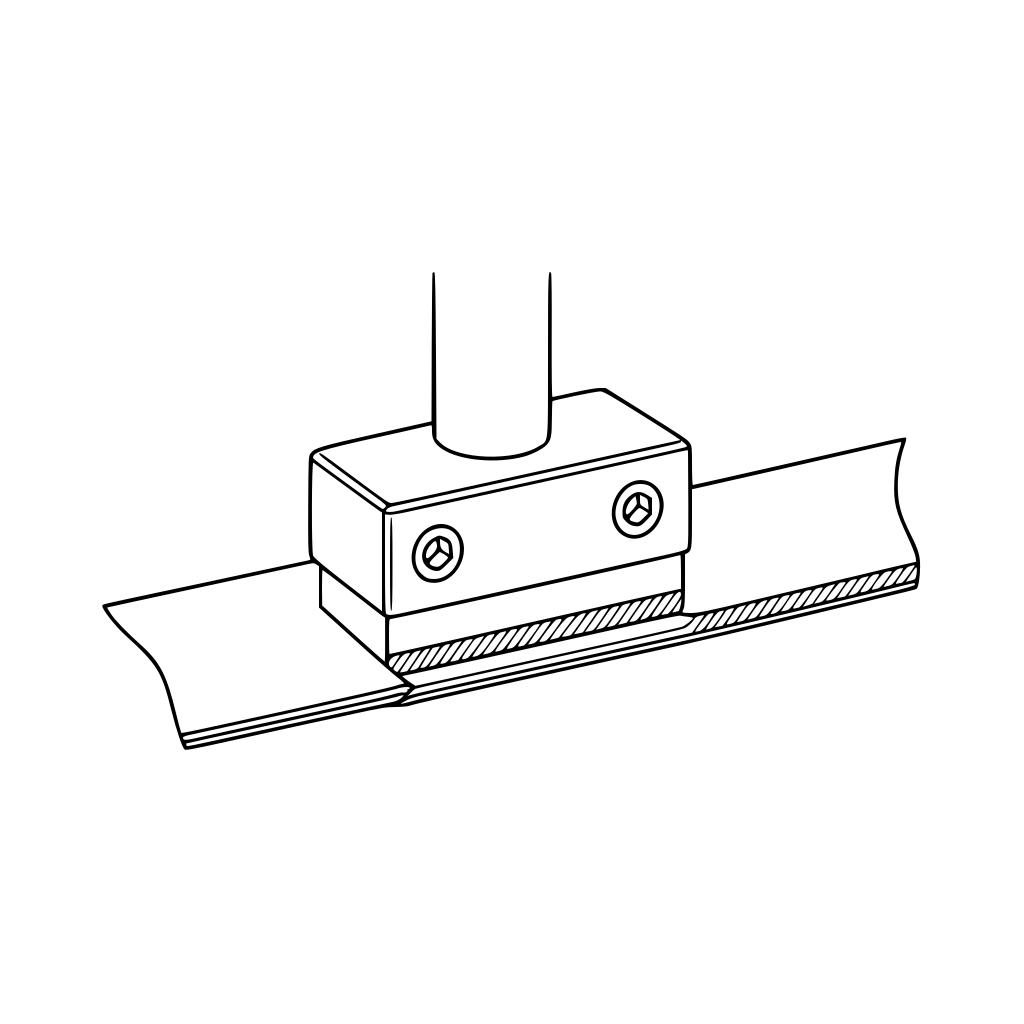
Geeignete PE-Ausführungen lassen sich verschweißen, wenn Temperatur, Druck, Kontaktzeit und Abkühlung zum Schweißsystem passen.
Bei bedruckter Ware stimmen wir Wiederhollänge, Motivlage und Abrollrichtung auf den Maschinenablauf ab.
Eine vollständig geschlossene Folienhülle hält Schmutz vom Packgut fern, während Lochungen diese Hülle unterbrechen.
Bei gefalteter Ware die flachliegende Breite angeben. Für Seitenfalten zusätzlich die Faltmaße in einer Skizze festhalten.
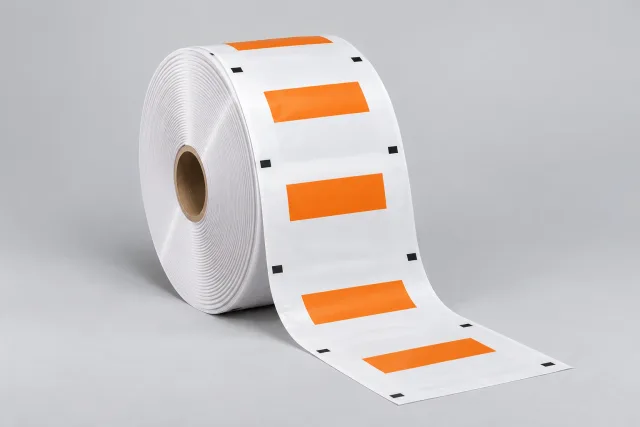
Bei bedruckter Ware müssen Wiederhollänge, Motivlage und Abrollrichtung zum Ablauf Ihrer Anlage passen. Das neutrale Druckbeispiel zeigt einen wiederkehrenden Rapport; konkrete Maße werden anlagenspezifisch festgelegt.
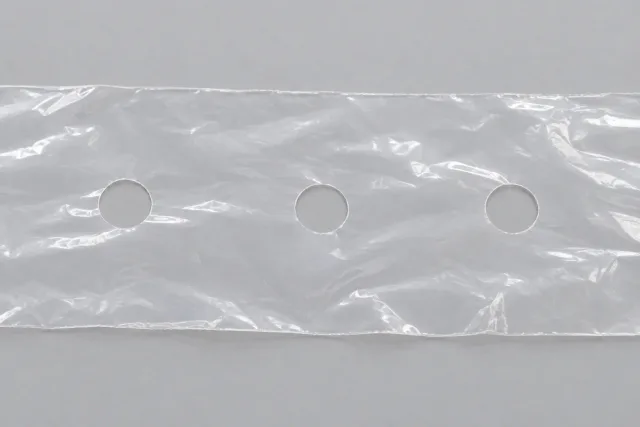
Lochung oder Nadelung können eingeschlossene Luft entweichen lassen. Stimmen Sie Lage und Zweck auf den Maschinenablauf ab: Jede Öffnung unterbricht die geschlossene Hülle und verändert den Schutz vor Staub oder Feuchtigkeit.
Nennen Sie uns Ihre Maschine, die bisherige Folienausführung und den Anlass für den Wechsel, damit wir die passende Ausführung abstimmen können.
Ausführung abstimmenEntscheidend ist die Folienführung Ihrer Anlage: Flachfolie wird aus einer offenen Bahn geformt, Halbschlauchfolie erlaubt seitliches Einführen zwischen zwei Lagen. Schlauchfolie hat einen geschlossenen Umfang, Seitenfaltenschlauch entfaltet zusätzliche Tiefe. Verarbeitet Ihre Anlage fertige Beutel, wählen Sie eine passende Beutelkonfektion.
Gehen Sie vom Folienplan der Maschine und einer bisher funktionierenden Breite aus. Zum größten Packgutmaß kommen Zugaben für Einführen, Formen und vollständige Nahtbereiche. Bei Halbschlauchfolie unterscheiden Sie flachliegende Rollenbreite und vollständig geöffnete Bahnbreite. Eine reine Umfangsrechnung ersetzt die maschinenbedingten Zugaben nicht.
Verarbeiten Sie eine passende Testrolle unter den vorgesehenen Betriebsbedingungen bis zur Zielgeschwindigkeit. Beobachten Sie Abrollen, Bahnführung und Faltenbildung. Prüfen Sie anschließend Nahtlage, Nahtfestigkeit und Packgutschutz, bei bedruckter Ware auch die Druckbildposition. Dokumentieren Sie die Einstellungen zusammen mit der getesteten Folienausführung.
Reinigen Sie zuerst die Kontaktflächen und halten Sie Falten, Staub und Packgut aus der Schweißzone. Verändern Sie die Einstellungen schrittweise und beurteilen Sie die abgekühlte Naht. Bleibt das Problem bestehen, müssen Folienqualität und Stärke mit dem Schweißsystem abgestimmt werden. Eine dickere Folie behebt keine verunreinigte Nahtzone.
Nur wenn sie gezielt schrumpfend ausgelegt wird. Automatenfolie beschreibt die maschinelle Verarbeitung, Schrumpffolie das Anliegen der Verpackung durch Wärme. Wenn Ihre Packung einen Wärmeschritt durchläuft, berücksichtigen wir diese Anforderung bei der Materialauswahl.
Öffnungen können eingeschlossene Luft entweichen lassen. Stimmen Sie Lage und Zweck auf den Verpackungsablauf ab, denn jede Öffnung unterbricht die geschlossene Hülle und verändert den Schutz vor Staub oder Feuchtigkeit.
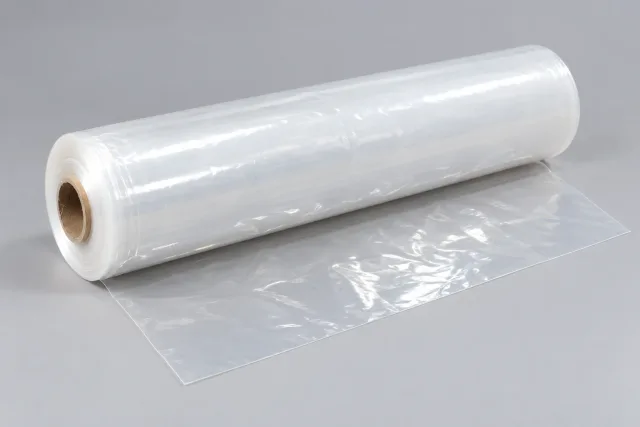
Offene PE-Bahn zum Abdecken und Einschlagen
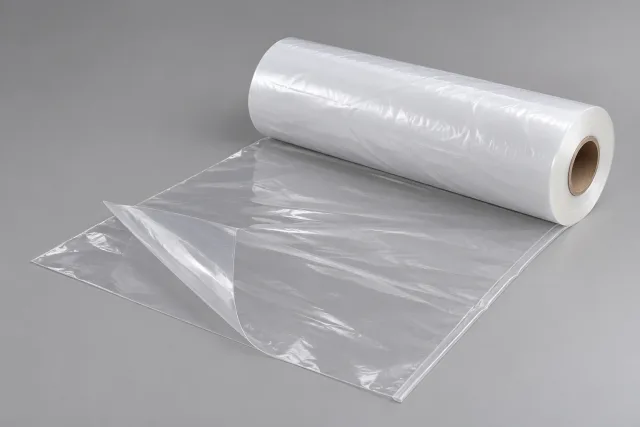
Seitlich offen für lange und breite Packgüter
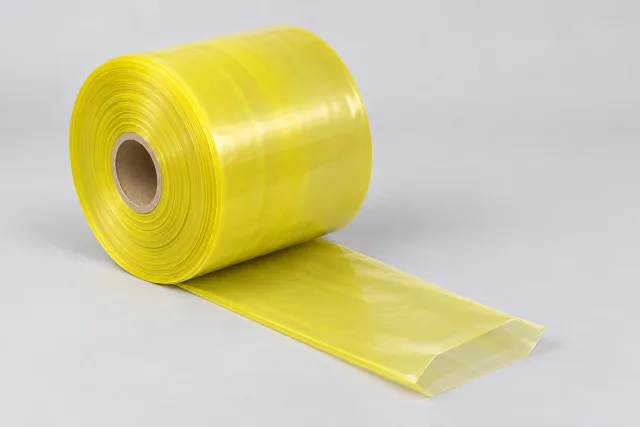
PE-Schlauch für Hüllen und Beutel in wechselnden Längen
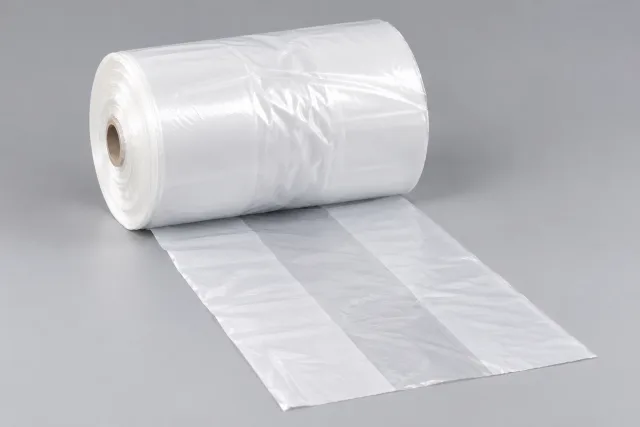
PE-Rollenware für räumliche Hüllen nach Maß
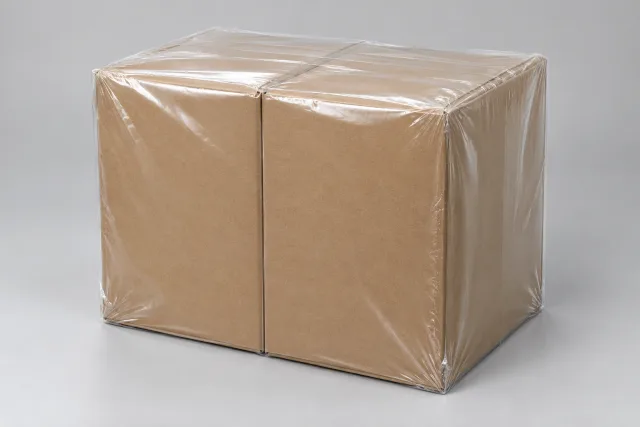
Wärmeschrumpfende PE-Folie für kompakte Umverpackungen
Vorgefertigte PE-Verpackungen für das manuelle Einpacken
Dieses Formular ist eine Vorschau. Es versendet keine Anfrage, lädt keine Dateien hoch und speichert keine Eingaben. Kontaktieren Sie uns bitte telefonisch oder per E-Mail.